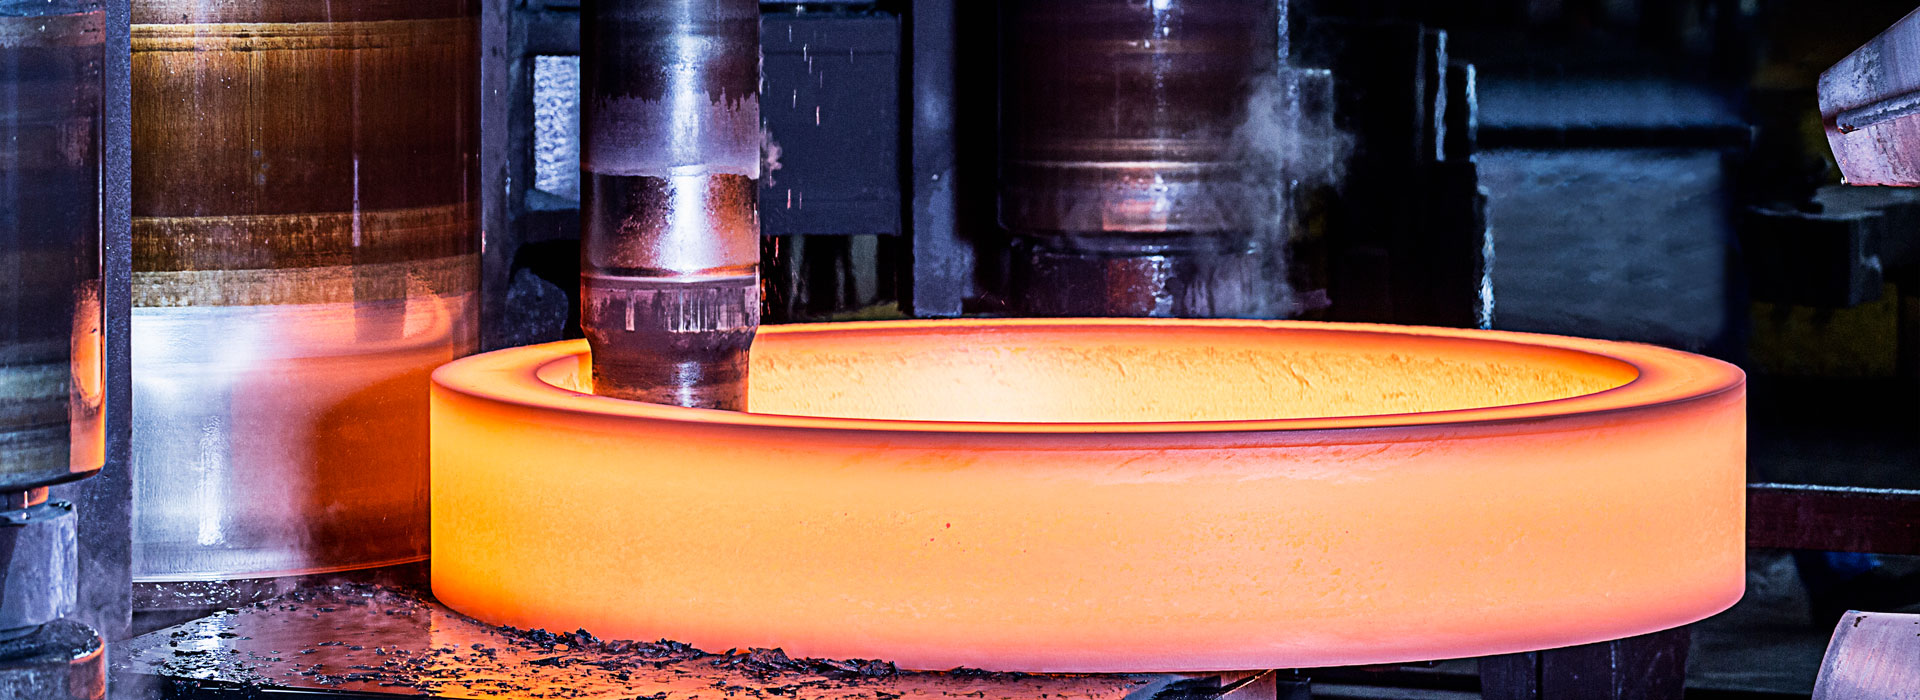
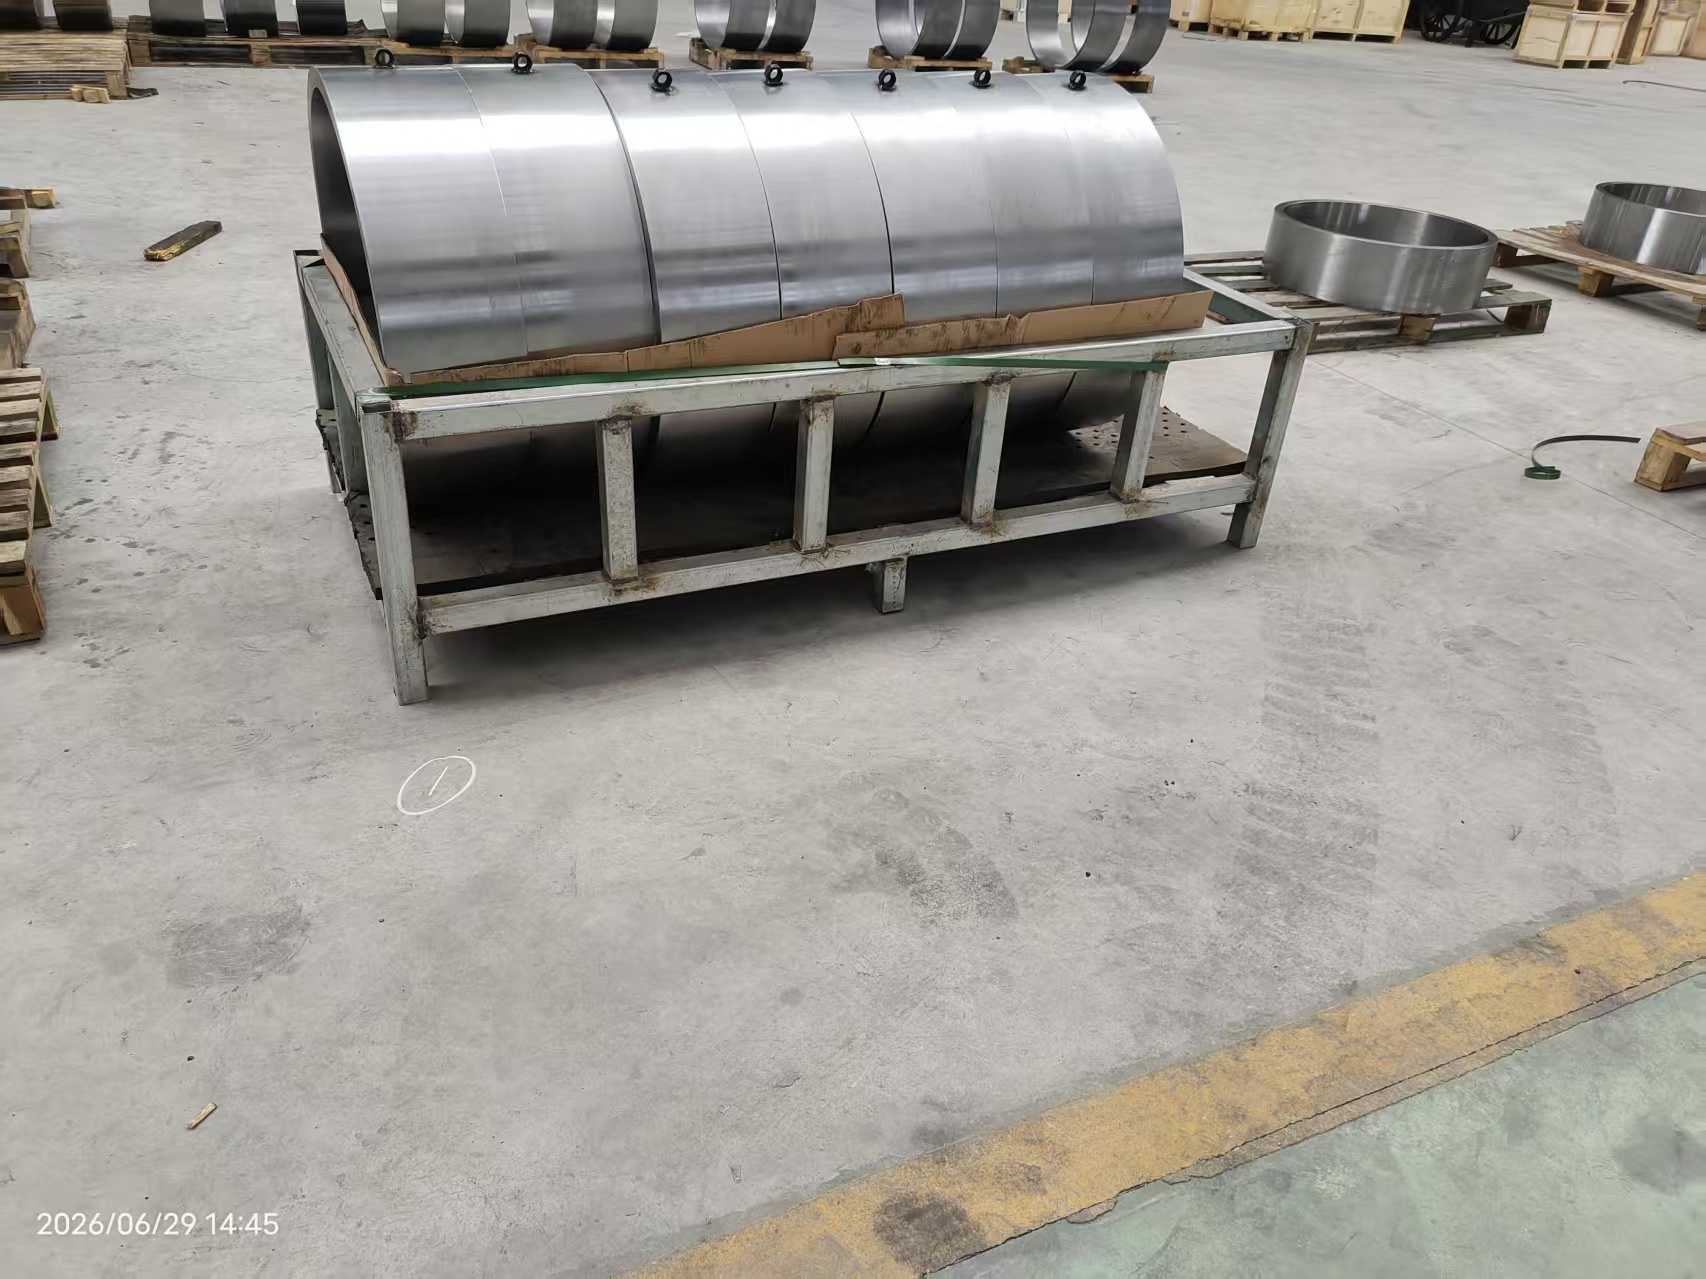
मरीन फोर्जिंगसाठी उच्च दर्जाच्या कच्च्या मालाची निवड
मरीनसाठी उच्च दर्जाच्या कच्च्या मालाची निवडफोर्जिंग्ज
सागरी फोर्जिंगसाठी उच्च-गुणवत्तेचा कच्चा माल निवडताना, भौतिक गुणधर्म, पर्यावरणीय अनुकूलता, उत्पादन प्रक्रिया आणि उद्योग मानके यांसारखे घटक सर्वसमावेशकपणे विचारात घेणे आवश्यक आहे. खालील प्रमुख पायऱ्या आणि मुद्दे आहेत:
1. सामग्री प्रकार आणि अनुप्रयोग परिस्थिती स्पष्ट करा
समुद्री फोर्जिंगसाठी, सामग्रीची निवड विशिष्ट हेतूवर आधारित असावी:
कार्बन स्टील (जसे की ए-क्लास आणि डी-क्लास मरीन स्टील): जहाजाच्या संरचनात्मक घटकांसाठी (जसे की रिब, डेक सपोर्ट) वापरले जाते, ते उच्च शक्ती आणि वेल्डेबिलिटी आवश्यकता पूर्ण करते.
मिश्रधातूचे स्टील (जसे की Cr-Mo स्टील, Ni-Cr स्टील): क्रँकशाफ्ट आणि गीअर्स सारख्या इंजिनच्या गंभीर घटकांसाठी वापरलेले, ते थकवा आणि प्रभावांना प्रतिरोधक असले पाहिजे.
स्टेनलेस स्टील (जसे की 316L, डुप्लेक्स स्टील): गंजरोधक वातावरणात समुद्राच्या पाण्याच्या झडपा, पंप बॉडी इत्यादींसाठी वापरले जाते, ज्याला उच्च गंज प्रतिकार आवश्यक असतो.
टायटॅनियम मिश्रधातू: हाय-एंड जहाजे किंवा विशेष घटक (जसे की पाणबुडीचे भाग) मध्ये वापरले जाते, ते गंज-प्रतिरोधक, हलके असते, परंतु त्याची किंमत जास्त असते.
2. रासायनिक रचना नियंत्रण
मानकांशी सुसंगत: वर्गीकरण सोसायट्या (जसे की ABS, DNV, LR, CCS) किंवा आंतरराष्ट्रीय मानकांचे (ASTM, EN) पालन करा.
कमी अशुद्धता घटक: गरम ठिसूळपणा आणि थंड ठिसूळपणा टाळण्यासाठी सल्फर (S) आणि फॉस्फरस (P) ची सामग्री ≤ 0.025% असावी.
मिश्रधातू घटक ऑप्टिमायझेशन: निकेल (Ni) जोडल्याने कमी-तापमान कडकपणा वाढतो, क्रोमियम (Cr) गंज प्रतिकार सुधारतो आणि मॉलिब्डेनम (Mo) धान्याची रचना सुधारते.
3. यांत्रिक कार्यप्रदर्शन आवश्यकता
सामर्थ्य आणि कणखरपणा: उत्पन्न शक्ती (≥ 355 MPa), तन्य शक्ती (≥ 490 MPa), आणि कमी तापमानात (-40°C: ≥ 27 J) प्रभाव ऊर्जा.
गंज प्रतिरोधक: समुद्रातील गंजांना प्रतिरोधक असलेले स्टील निवडा (जसे की तांबे (Cu) किंवा निकेल (Ni) असलेले स्टील), किंवा पृष्ठभागावर उपचार करा (जसे की गॅल्वनायझेशन).
थकवा विरोधी कार्यप्रदर्शन: फोर्जिंग प्रक्रिया आणि उष्णता उपचाराद्वारे, धान्याची रचना अनुकूल केली जाते आणि अंतर्गत दोष कमी होतात.
4. उत्पादन प्रक्रिया आवश्यकता
वितळण्याची प्रक्रिया: वायूंचे प्रमाण (H, O, N) कमी करण्यासाठी आणि शुद्धता सुधारण्यासाठी भट्टी-बाहेरील शुद्धीकरण (LF/VD) सह एकत्रित इलेक्ट्रिक भट्टीचा वापर करा.
फोर्जिंग प्रक्रिया: पुरेशी फोर्जिंग प्रमाण (≥ 3:1) सुनिश्चित करा, धान्याची रचना परिष्कृत करा; ओव्हरहाटिंग किंवा अंडरहीटिंग टाळण्यासाठी अंतिम फोर्जिंग तापमान नियंत्रित करा.
उष्णता उपचार प्रक्रिया: एकसमान रचना सुनिश्चित करण्यासाठी आणि अवशिष्ट ताण दूर करण्यासाठी सामान्यीकरण, शमन आणि टेम्परिंग (शमन + टेम्परिंग).
5. पुरवठादाराची पात्रता आणि गुणवत्ता हमी
प्रमाणन पात्रता: पुरवठादाराने वर्गीकरण सोसायटीकडून (जसे की ABS फॅक्टरी ओळख) प्रमाणपत्र प्राप्त केले पाहिजे आणि त्याच्याकडे ISO 9001 गुणवत्ता व्यवस्थापन प्रणाली असणे आवश्यक आहे.
गुणवत्तेच्या नोंदी: मटेरियल ट्रेसेबिलिटीसाठी कागदपत्रे (जसे की मेल्टिंग फर्नेस नंबर, हीट ट्रीटमेंट बॅच) आणि तृतीय-पक्ष चाचणी अहवाल (जसे की SGS).
तांत्रिक सहाय्य: पुरवठादाराला प्रक्रियेच्या समस्यांचे निराकरण करण्यात मदत करणे आवश्यक आहे (जसे की वेल्डिंग पॅरामीटर्स ऑप्टिमाइझ करणे).
6. तपासणी आणि पडताळणी
येणारी तपासणी:
रासायनिक रचना विश्लेषण (स्पेक्ट्रोमीटरद्वारे आढळले).
यांत्रिक गुणधर्म चाचण्या (तन्य, प्रभाव, कडकपणा).
नॉन-डिस्ट्रक्टिव्ह टेस्टिंग (अल्ट्रासोनिक टेस्टिंग यूटी, मॅग्नेटिक पार्टिकल टेस्टिंग एमटी).
तृतीय-पक्ष पडताळणी: मुख्य सामग्रीची वर्गीकरण सोसायटी (जसे की CCS) द्वारे साइटवर तपासणी करणे आवश्यक आहे किंवा अधिकृत प्रयोगशाळेत पुन्हा चाचणी केली जाणे आवश्यक आहे.
चौकशी पाठवा
X
आम्ही तुम्हाला एक चांगला ब्राउझिंग अनुभव देण्यासाठी, साइट रहदारीचे विश्लेषण करण्यासाठी आणि सामग्री वैयक्तिकृत करण्यासाठी कुकीज वापरतो. ही साइट वापरून, तुम्ही आमच्या कुकीजच्या वापरास सहमती देता.
गोपनीयता धोरण